


Í framleiðsluferli PCB borða er pressunarferlið einn af kjarnahlekkjunum sem ákvarða gæði vörunnar. Það myndar alhliða uppbyggingu með flóknum hringrásaraðgerðum með því að tengja þétt fjöl-lag undirlag og koparþynnur við sérstakar aðstæður. Í þessu ferli er nákvæm stjórn á hitastigi og þrýstingi eins og „vinstri og hægri hönd“, sem hefur bein áhrif á millilagstengingarstyrk, víddarstöðugleika og rafafköst. Djúpur skilningur á aðferðum og samstarfstengslum þeirra tveggja er mjög mikilvægur til að bæta áreiðanleika fjöl-laga PCB borða.
Hitastig: kjarnadrifkrafturinn á bak við efnissamruna
Hitastig gegnir hlutverki "hvata" í lagskipun fjöl-laga PCB plötur, þar sem kjarnahlutverk þess er að stuðla að hersluviðbrögðum plastefnisins í undirlaginu og ná þéttri tengingu efnisins í hverju lagi. Þegar pressunarhitastigið nær glerhitastigi plastefnisins mýkist fasta plastefnið smám saman í bráðið ástand, hefur vökva, getur fyllt litlu eyðurnar milli undirlagsins og koparþynnunnar, útrýmt lofti viðmótsins og lagt grunninn að tengingu milli laga. Þegar hitastigið heldur áfram að hækka upp í hitastigið við herðingarhvarfið, gangast trjákvoðusameindakeðjurnar í gegnum kross-tengihvörf sem breytast smám saman úr seigfljótandi ástandi í fast ástand og mynda þar með hart og stöðugt límlag sem tengir efni hvers lags varanlega.
Skynsemi hitaferilsins ákvarðar beint gæði þjöppunar. Ef hitunarhraði er of hraður getur plastefnið storknað of snemma vegna staðbundinnar ofhitnunar, sem leiðir til ófullnægjandi vökva og vanhæfni til að fylla eyðurnar að fullu, mynda loftbólur eða tómarúm; Ef hitunin er of hæg, mun það lengja pressunarferlið, draga úr framleiðslu skilvirkni og getur einnig valdið línufráviki vegna of mikils plastefnisflæðis. Hitastýringin á einangrunarstiginu skiptir einnig sköpum, sem tryggir að plastefnisráðandi viðbrögðin séu lokið. Ef hitastigið er ófullnægjandi eða einangrunartíminn er of stuttur, mun plastefnið ekki vera nægjanlegt og millilagsbindingarkrafturinn mun minnka verulega, sem getur leitt til aflögunar við síðari notkun; Ef hitastigið er of hátt getur það valdið niðurbroti plastefnis, myndað rokgjarnar lofttegundir og skemmt millilagsbygginguna.
Þrýstingur: lykilatriði til að tryggja þétt millilagstengingu
Þrýstingur er kjarnabreyta sem tryggir nána snertingu á milli efnanna í hverju lagi á fjöl-laga PCB-töflu. Hlutverk þess endurspeglast í tveimur víddum: Í fyrsta lagi útilokar það bil milli efna, neyðir bráðna plastefnið til að síast að fullu inn í koparþynnuyfirborðið og undirlagstrefjar og eykur viðloðun milliflata; Annað er að bæla loftbólur sem myndast við plastefnismeðferðina, losa rokgjarnu efnin tímanlega og forðast myndun galla á milli laga.
Notkun þrýstings þarf að vera í samræmi við hitabreytingar. Þegar plastefnið er í bráðnu ástandi ætti að beita þrýstingi smám saman til að láta plastefnið flæða jafnt undir þrýstingi og fylla eyðurnar á milli línanna; Eftir að plastefnið fer inn í herðingarstigið þarf þrýstingurinn að vera stöðugur til að koma í veg fyrir örsprungur af völdum plastefnisrýrnunar. Ef þrýstingurinn er ófullnægjandi getur plastefnið ekki fyllt upp í eyðurnar að fullu og hætt er við að tómar séu á milli laga, sem leiðir til lélegrar leiðni eða minnkaðs vélræns styrks; Ef þrýstingurinn er of hár getur það valdið aflögun undirlags, minnkað bil á milli hringrása og jafnvel valdið hættu á skammhlaupi, sérstaklega fyrir þunnt hringrás fjöllaga borð.
Samverkandi vélbúnaður hitastigs og þrýstings
Hin fullkomna áhrif margra-laga PCB plötur eru háð nákvæmri samsvörun hitastigs og þrýstings. Á upphafsstigi þjöppunar hækkar hitastigið fyrst til að mýkja plastefnið. Á þessum tíma þarf að auka þrýstinginn hægt til að forðast óhóflega staðbundna streitu af völdum ófullnægjandi plastefnisflæðis; Þegar plastefnið fer í ákjósanlegt flæðisástand þarf þrýstingurinn að ná settu gildi til að tryggja að efninu passi vel; Á meðan á trjákvoðaherðingu stendur, á meðan stöðugu hitastigi er haldið, skal halda þrýstingi þar til herðingarhvarfinu er lokið til að koma í veg fyrir bil á milli laga vegna rýrnunar.
Samverkandi ójafnvægi milli þessara tveggja mun beint leiða til þess að gallar komi upp. Til dæmis, ef þrýstingurinn heldur ekki í tíma þegar hitastigið nær hámarki plastefnisflæðis, geta tómarmyndir myndast vegna ófullnægjandi vökva plastefnis; Ef þrýstingur er beitt of snemma og hitastigið uppfyllir ekki staðalinn getur harða og brothætt plastefnið verið mulið og valdið skemmdum á millilaginu. Þess vegna, í lamination ferlinu, er nauðsynlegt að þróa samsvarandi hitaþrýstingsferla sem byggjast á eiginleikum undirlagsefnisins (svo sem trjákvoða, glertrefjainnihald), til að ná kraftmiklu jafnvægi á "hitadrifið flæði og þrýstingsábyrgð samsetning".
Lykilþættir sem hafa áhrif á stillingu hita- og þrýstingsbreyta
Þjöppunarhitastigsfæribreytur fjöl-laga PCB-borða eru ekki föst gildi og þarf að stilla þær á sveigjanlegan hátt í samræmi við kröfur vöru og efniseiginleika. Undirlagsgerðin er kjarnaáhrifaþátturinn: það er verulegur munur á herðingarhitastigi milli epoxýplastefnis hvarfefna og pólýímíð hvarfefna. Hið fyrra er venjulega á bilinu 150-180 gráður, en hið síðarnefnda þarf háan hita yfir 200 gráður, og samsvarandi þrýstingsbreytur þarf einnig að breyta í samræmi við það.
Þéttleiki hringrásarinnar er jafn mikilvægur og þykkt borðsins. Línubil á há-fjöllaga borðum er lítið og plastflæðisrýmið er takmarkað. Þess vegna þarf að nota lægri þrýsting og sléttari hitunarferil til að koma í veg fyrir aflögun línu; Þykkur plötupressun krefst meiri þrýstings og lengri einangrunartíma til að tryggja að innri plastefnið sé að fullu hert. Að auki getur þykkt og fjöldi laga af koparþynnu einnig haft áhrif á skilvirkni hitaleiðninnar, sem krefst þess að fínstilla- hitaferilinn til að forðast ójafna herðingu af völdum ójafnrar upphitunar hvers lags.

Útfærsluleið nákvæmrar hita- og þrýstingsstýringar
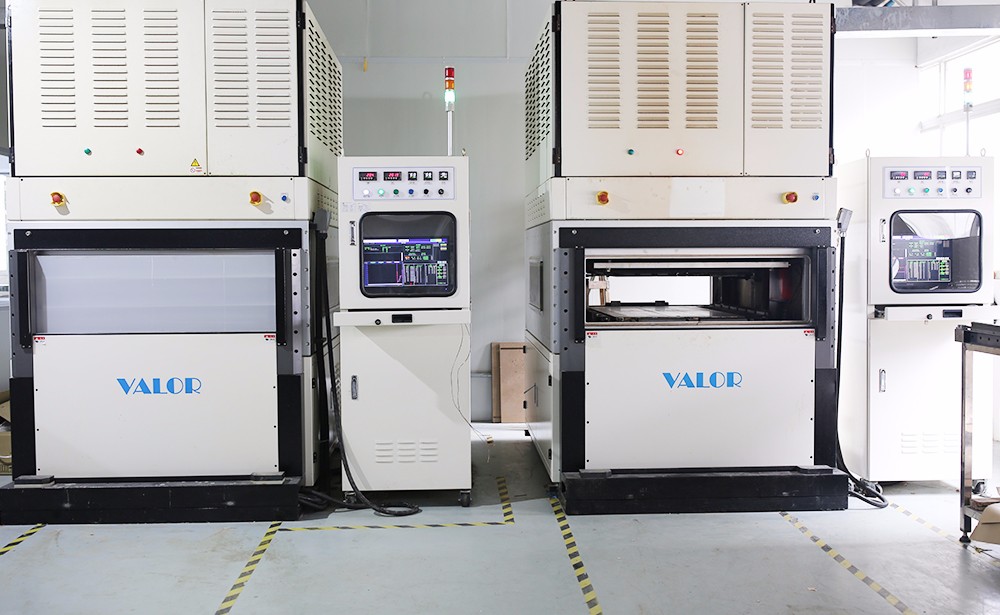
Til að ná nákvæmri stjórn á hitastigi og þrýstingi þarf tvöfalda ábyrgð á vélbúnaðarbúnaði og ferlistjórnun. Hvað varðar framleiðslubúnað, þurfa nútíma lagskipunarvélar að vera með há-nákvæmni hitastýringarkerfi til að tryggja að hitamun á hverju svæði hitaplötunnar sé stjórnað innan ± 2 gráður og búnar þrýstingsendurgjöfarbúnaði til að ná rauntímaþrýstingsstjórnun. Hvað varðar ferlastjórnun er nauðsynlegt að sannreyna skynsemi hitaþrýstingsferilsins í gegnum prufuframleiðslu, nota sneiðagreiningu og aðrar aðferðir til að greina millilagstengingarástandið og stöðugt hagræða breytur.
Allt ferlaeftirlitskerfið er jafn mikilvægt. Meðan á þjöppunarferlinu stendur er hita- og þrýstingsgögnum safnað í rauntíma- í gegnum skynjara, samanborið við staðlaða ferilinn, og viðvörun er þegar í stað kveikt og sjálfkrafa stillt ef frávik verður. Eftir að framleiðslu er lokið er áreiðanleikaprófun, svo sem hitaáfallsprófun og afhýðingarstyrksprófun, gerð á fullunna vöru til að tryggja að hita- og þrýstingsstýringaráhrif uppfylli kröfurnar.