


Borun og veggmeðhöndlun Rogers hátíðniborða krefst sérhæfðra ferla sem eru sérsniðin að eiginleikum mismunandi undirlags, með kjarnakröfum sem eru mun strangari en venjuleg FR-4 borð, sem ákvarðar beint stöðugleika og langtímaáreiðanleika hátíðnimerkjasendingar.
Sérstakar kröfur um vélrænar boranir
Borbitaval og lífsstýring: Keramikfyllt RO4000 serían notar demantshúðaða harðblendibor, með endingartíma 300-500 bora á stykki; Líftími PTFE-undirstaða RO3000 bora er 600-1000 borar á hverja einingu, mun lægri en 1000+borar í hverri einingu af FR-4. Tíðar breytingar á verkfærum eru nauðsynlegar til að forðast slit og grófa holuvegg.
Aðgreining færibreytustillingar: RO4000 röðin þarf að draga úr fóðrunarhraðanum um 20% -30%, stjórna yfirborðshraða við 300-500SFM og ná flísrúmmáli 0,05-0,10 mm á hvern snúning; auka þarf RO3000 röð smáhola snúningshraða í yfir 80.000 RPM, með straumhraða aðeins hærri en FR-4, til að forðast að PTFE leifar festist við gatvegginn.
Hjálparefni og stöflunartakmarkanir: Ál er notað til að styrkja borun og hitaleiðni. Staflahæð PTFE blaða er aðeins 1-2 stykki, en RO4000 röðin staflar 2-3 stykki, mun lægri en 3-4 stykki af FR-4, til að koma í veg fyrir bráðnun undirlags af völdum hás borhita.
Nákvæmni og samsvörunarstýring: Lágmarks ljósop getur náð 0,15 mm, umburðarlyndi krimpgatopsins er stjórnað innan ± 0,05 mm og umburðarlyndi gatastöðu er minna en eða jafnt og 0,05 mm. Fyrir þykkar plötumillímetra bylgjusviðsmyndir er bakborunartækni nauðsynleg til að hafa strangt eftirlit með lengd örholaleifa innan 0,05 mm, sem útilokar viðnámsstökkbreytingar af völdum sníkjuvirkja.
Sérkröfur um laserboranir
Nákvæmt val á leysibúnaði: Hefðbundin RO4350B og önnur plötuefni nota CO2+UV samsett leysitækni, þar sem CO2 lýkur grófri eyðingu á ó-málmlögum og UV leysiviðgerðir á holumynstri; Ofurlítið tap PTFE lak samþykkir hreinan UV kalt leysir og hitaáhrifasvæðinu er stjórnað innan minna en eða jafnt og 20 μm til að forðast kolefnismyndun undirlags.
Kjarnabreytur eru stranglega stjórnaðar: leysiraflið er stöðugt við 8-12W, púlstíðnin er 25-35kHz og borhraðinn er 1000-1500 holur/mínútu. Of mikill kraftur getur auðveldlega valdið kolsýringu á holuveggnum, en ófullnægjandi kraftur getur leitt til límleifa neðst í holunni.
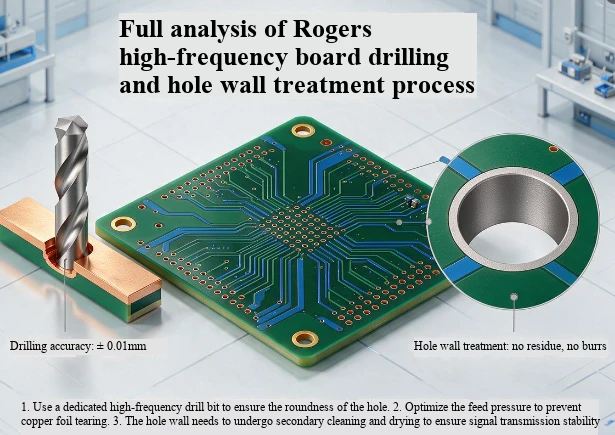
Ábyrgð á nákvæmni og holugerð: CCD sjónkvörðun er notuð til að stilla upp fyrir hverja lotu vinnslu og endurtekinni staðsetningarnákvæmni er stjórnað innan ± 3 μm. Stærðarhlutfall örhola fer ekki yfir 10:1. Þykkja platan notar sundraða borunartækni til að koma í veg fyrir tegund hornmunnahola.
Sérstakar kröfur um holuveggmeðferð
Plasma þurrformeðferð: Með því að hverfa frá venjulegu fr4 kalíumpermanganati blautu aðferðinni til að fjarlægja hlaup, er plasmatækni notuð með RF-afl upp á 800-1200W í 3-5 mínútur til að fjarlægja PTFE bráðnarleifar og keramikagnir vandlega. Á sama tíma er yfirborðsorka svitahola veggsins aukin í yfir 70dyn / cm, sem leysir vandamálið með sterkri efnaóvirkni og lélegri vætanleika PTFE undirlags.
Stýring á grófleika holuveggsins: Með því að fínstilla færibreytur er grófleika holuveggsins stjórnað í Ra Minna en eða jafnt og 1,2 μm, og ör festingarstaðir eru smíðaðir til að tryggja að viðloðun síðari koparútfellingarlagsins sé meiri en eða jafnt og 6N/cm, til að forðast galla eins og losun húðunar og holur.
Fínstilling á aðlögun holumálmunar: Fyrir virkjað ó-skautuð hvarfefni, stilltu aðsogsfæribreytur palladíumhvata og efna koparútfellingarhraða til að tryggja einsleitt og þétt koparlag á svitaholaveggnum, án loftbóla eða bilana, og til að forðast óeðlilegt tap og endurspeglun merkja há-staðsetningarmerkja við svitahola.