


Í kjarnaarkitektúr rafeindavara er PCB eins og „taugamiðstöð“ sem starfar nákvæmlega og frammistaða þess ákvarðar beint stöðugleika og áreiðanleika rafeindavara. Sem kjarna hlekkur íPCB framleiðsluferli, Lamination ferlið axlar þá ábyrgð að sameina mörg lög af efnum í stöðuga uppbyggingu. Nákvæmni ferlisins hefur ekki aðeins áhrif á vélrænan styrk og einangrunarafköst PCB, heldur gegnir hún einnig afgerandi hlutverki í heilleika merkjasendingar. Hér að neðan munum við greina allt ferlið við PCB lagskipunartækni og sýna tæknilega rökfræði og gæðaeftirlitspunkta á bak við það.
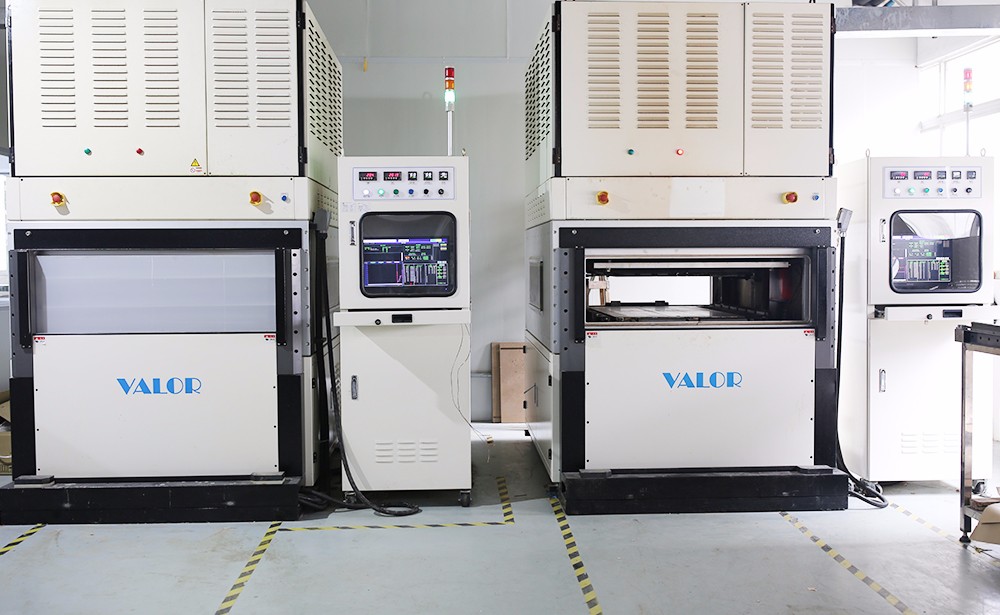
1, Nákvæmur undirbúningur fyrir pressun
(1) Strangt val og nákvæmt eftirlit með efnum
Sem rafmagnstengingargrunnur prentaðs hringrásarborðs þarf innri kjarnaborðið að gangast undir nákvæma vinnslu á innri hringrásarframleiðslu til að tryggja að nákvæmnisvillu hringrásargrafíkarinnar sé stjórnað innan ± 5 μm. Í útlitsskoðunarstigi er sjálfvirkur sjónskoðunarbúnaður notaður til að skanna allt yfirborð kjarnaborðsins, með áherslu á að athuga hvort skammhlaup, opnar hringrásir og galla í holu með þvermál 50 μm sé athugað. Á sama tíma er örviðnámsprófari notaður til að framkvæma 100% prófun á rafrásarleiðni til að tryggja að rafframmistaða kjarnaborðsins uppfylli staðalinn.
Frammistöðubreytur hálfherðra filma ákvarða beint gæði millilagsbindingar. Fyrir há-samskiptaprentuð rafrásartöflur ætti að velja lágtaps hálf hernaða flís með rafstuðul sem er Minna en eða jafnt og 3,0 og rafstraumstap sem er Minna en eða jafnt og 0,002; Fyrir aðstæður með mikla áreiðanleika eins og rafeindatækni í bifreiðum, þarf að nota há-hitaþolin gerðir með glerhitastig sem er hærra en eða jafnt og 170 gráður. Í vörugeymslueftirliti greinist plastefnisherðingarvirknin af hlauptímaprófaranum og nauðsynlegt er að stjórna hlauptímafrávikinu innan ± 10%. Á sama tíma er þykktarmælirinn notaður til að athuga einsleitni blaðsins til að tryggja að þykktarþolið sé minna en eða jafnt og ± 5 μm.
Val á ytri koparþynnu þarf að passa við hönnunarkröfur hringrásarinnar. Fyrir aðstæður með miklum straumi eins og afleiningar ætti að hafa forgang að nota koparþynnu með mikilli sveigjanleika með þykkt 70 μm og afhýðingarstyrkur hennar ætti að vera meiri en eða jafnt og 1,5N/mm; Fyrir há-merkjalínur er ráðlegt að nota 18 μm ofur-koparþynnu með lágu sniði til að draga úr áhrifum húðáhrifa. Yfirborðsgrófleiki koparþynnunnar ætti að vera stjórnaður á bilinu 1,5-2,5 μm, og lotusýni ætti að fara fram með því að nota grófleikamælitæki til að útrýma ætingargöllum af völdum yfirborðsgalla.
(2) Varlega hönnun og nákvæm stöflun lagskiptra mannvirkja
Stöfluhönnun ætti að fylgja meginreglunni um rafsegulsamhæfi. Fyrir háhraða prentað hringrásarspjöld með fleiri en 10 lögum, er venjulega notuð samhverf uppbygging „merkjalagslagslagslagsmerkjalags“. Fjarlægðin milli afllagsins og lagsins er stjórnað við 50-100 μm til að mynda þétt tengd rafrýmd áhrif og draga úr rafhljóði. Í blindholahönnun er CAE hugbúnaður notaður fyrir holustöðuvörpugreiningu til að tryggja að frávik aðliggjandi blindhola sé minna en eða jafnt og 50 μm, til að forðast bilun í millilagstengingu sem stafar af rangstöðu. Dæmigert tilfelli sýnir að notkun 6 laga samhverfs staflaðs DDR4 hringrásarborðs dregur úr tapi á merkiheilleika uppgerð um 12% samanborið við ósamhverfa uppbyggingu.
Staflan fer fram í hreinu herbergi í flokki 1000 og rekstraraðilar þurfa að klæðast-hönskum og grímum gegn truflanir til að forðast áhrif frá mönnum. Með því að nota sjónrænt jöfnunarkerfi til að staðsetja hvert lag af efni, getur X/Y ás jöfnunarnákvæmni náð ± 25 μm. Hvað hjálparefni varðar, er há-hitaþolinn pólýímíð einangrunarpappír (hitaþol Stærra en eða jafnt og 260 gráður) valinn, með þykktarþoli sem er stjórnað innan ± 2 μm. Púðarefnið notar glertrefjafilt með þéttleika 0,3g/cm³ til að jafna þrýstingsdreifingu. Eftir að stöflun er lokið þarf að sannreyna heildarþykkt efnisins með vigtunaraðferð, með skekkju minni en eða jafnt og ± 3%.
2, Nákvæm stjórn á þrýstiaðgerðum
(1) Fínstilling á færibreytum búnaðar
Hitastýringin notar fjölsvæða hitastýringartækni og yfirborðshitamunurinn á pressuðu stálplötunni er minna en eða jafnt og ± 1,5 gráður. Með því að taka ákveðið FR-4 efni sem dæmi, er herðingarferill þess skipt í þrjú stig: forhitunarstig (60-120 gráður, hitunarhraði 3 gráður / mín), herðingarstig (180 gráður ± 2 gráður, einangrun í 90 mínútur) og eftirherðingarstig (kólnar smám saman niður í undir 80 gráður). Rauntímavöktun á miðjuhita plötunnar með því að nota innrauðan hitamæli til að tryggja frávik sem er minna en eða jafnt og ± 3 gráður frá settum feril.
Þrýstistjórnunin notar servóvökvakerfi og þrýstingsstiganum er stjórnað innan 5psi/mm. Fyrir 8 laga prentaða hringrás er upphafsþrýstingurinn stilltur á 150psi. Þegar hitastigið hækkar í 120 gráður (bræðslustig trjákvoða), aukið þrýstinginn smám saman í 400psi og þrýstingssveiflan á meðan á stöðvun stendur er Minna en eða jafnt og ± 10psi. Spjöld fyrir stórt svæði (Stærri en eða jafnt og 400 mm × 500 mm) krefjast virkjunar á svæðisþrýstingsjöfnunaraðgerð, sem stillir staðbundinn þrýsting á virkan hátt í gegnum þrýstinema fylki til að tryggja einsleitni plötuþykktarvillu Minna en eða jafnt og ± 5 μm.
Tímastjórnun fylgir þrívíddar-samvirknireglunni um „hitaþrýstingstíma“. Tilraunagögn sýna að við ástandið 180 gráður / 400psi tekur það 85-95 mín fyrir hálfherta blaðið að lækna að fullu og undir 80 mín minnkar afhýðingarstyrkur millilagsins um meira en 20%. Fyrir þykka koparþynnuna (Stærra en eða jafnt og 70 μm) ferlið þarf að lengja biðtímann um 15-20 mínútur til að tryggja að plastefnið fylli að fullu íhvolfur svæði koparþynnunnar.
(2) Rauntíma eftirlit með pressunarferlinu
Á upphitunarstigi skráir PLC kerfið hitabreytingarnar á hverri mínútu og viðvörun er sjálfkrafa kveikt þegar hitunarhraði fer yfir 5 gráður / mín. Á þessu stigi er áherslan á að fylgjast með bræðsluástandi plastefnisins. Helst byrjar hálfherta lakið að sýna flæðiástand á bilinu 90-110 gráður. Ef ótímabær bráðnun á sér stað (svo sem undir 80 gráður), þarf að athuga geymsluumhverfi efnisins (rakastig ætti að vera minna en eða jafnt og 5% RH).
Á einangrunar- og þrýstingsviðhaldsstigi er þrýstisendir notaður til að fylgjast með þrýstingi strokksins í rauntíma. Þegar þrýstingssveiflan fer yfir ± 15psi, ræsir kerfið sjálfkrafa jöfnunardæluna fyrir þrýstingsleiðréttingu. Á sama tíma eru hitastigsgögn skráð á 5 mínútna fresti í gegnum hitaeiningaskynjara sem eru settir upp í stálplötunni og mynda hitatímaferil fyrir rekjanleika og hagræðingu ferlisins.
Kælistigið notar hallakælingartækni, sem fyrst náttúrulega kælir búnaðinn niður í 120 gráður (kælihraði Minna en eða jafnt og 5 gráður/mín.), og flytur hann síðan í loft-kæld göng (vindhraði 2-3m/s) til að kæla niður í stofuhita. Fyrir efni með hátt TG (Tg Stærra en eða jafnt og 180 gráður) er hægt að kæla yfir 80 gráður í 30 mínútur til að draga úr innri streitusöfnun. Eftir prófun getur þetta ferli dregið úr skekkju á prentuðu hringrásinni um meira en 40%.
3, strangar prófanir og meðhöndlun eftir þjöppun
(1) Vandlega skoðun á útlitsgöllum
Sjónræn skoðun notar ljósgjafalýsingu með mörgum sjónarhornum (litahitastig 5000-6500K) og skoðunarstarfsmenn þurfa að hafa meira en 2 ára reynslu og geta greint loftbólur með þvermál Stærri en eða jafnt og 0,3 mm og delamination galla með lengd Stærri en eða jafn 1 mm. Fyrir brúnflæði er leysiþykktarmælir notaður til að greina yfirfallsþykktina, með kröfunni minni en eða jafnt og 0,1 mm til að forðast að hafa áhrif á síðari fræsingarnákvæmni.
Smásjárskoðun með 50-200x ljóssmásjá, með áherslu á að fylgjast með plastefnisfyllingu við tengingu blindra holunnar, sem krefst tómahlutfalls sem er minna en eða jafnt og 5%. Fyrir hringrásarsvæði með mikilli -þéttleika ætti að athuga millilaga jöfnun með sneiðagreiningu. X/Y ás frávikið ætti að vera minna en eða jafnt og 50 μm, og Z-ás plastefnisþykkt einsleitni skekkjan ætti að vera minna en eða jafnt og ± 10%.
(2) Nákvæm mæling á stærð og þykkt
Stærðarmælingin notar myndmælitæki til að skanna sjálfkrafa lengd, breidd og ljósopsstöðu borðsins, með hnit nákvæmni upp á ± 10 μm. Fyrir óreglulegar plötur er útlínusamsvörun náð með CAD gagnainnflutningi, með víddarvikmörkum stjórnað innan ± 0,05 mm.
Þykktskynjunin notar míkrómetra til að mæla samtals 5 punkta á fjórum hornum og miðju plötunnar. Meðalþykktin víkur frá hönnunargildinu um minna en eða jafnt og ± 3% og þykktarsvið hvers mælipunkts er minna en eða jafnt og 50 μm. Fyrir fjöl-laga plötur er krafist ó-eyðandi prófunar á koparþykkt hvers lags með því að nota röntgenþykktarmæli, með koparþykktarfráviki innra lags sem er minna en eða jafnt og ± 10% og fráviki úr koparþykkt ytra lags er minna en eða jafnt og ± 5%.
(3) Árangursrík viðgerð á göllum og rétta meðhöndlun á vörum
Gallaviðgerð: Fyrir loftbólur með flatarmál minna en eða jafnt og 5mm ², er notuð lofttæmandi heitpressunarviðgerðartækni (hiti 180 gráður, þrýstingur 600psi, tími 10 mín). Eftir viðgerð er þörf á endursneiðingarstaðfestingu; Fyrir örskammhlaup í hringrásinni er leysir örætingarbúnaður (blettþvermál Minna en eða jafnt og 50 μm) notaður til að fjarlægja skammhlaupspunktinn nákvæmlega og eftir viðgerð er leiðni staðfest með fljúgandi pinnaprófi. Tölfræði sýnir að árangur af minniháttar gallaviðgerðum getur náð yfir 90%, en fjöldi viðgerða er takmarkaður við minna en eða jafnt og 2 sinnum.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μm. Mylja þarf ruslvörur og ástæður úreldingar ættu að vera skráðar í gegnum ERP kerfið til að rekja ferla umbætur.
prentað hringrásarplötur er flókið framleiðsluferli sem samþættir efnisfræði, heitpressunarflutning og nákvæmnisstýringu. Tæknilegir punktar þess liggja í gegnum alla keðjuna „uppgötvun og viðgerðir á lagskipt hönnun lagskipunar“. Með nákvæmu efnisvali, vísindalegri stöflunaráætlun, snjöllu eftirliti með búnaði og ströngu gæðaeftirliti er hægt að bæta alhliða frammistöðuvísa prentaðra hringrása á áhrifaríkan hátt.