


Kjarnamarkmið margra laga PCB lagskipunarferlis er að ná mikilli nákvæmni aðlögun milli laga og algjöra fjarveru á loftbólum, sem aðeins er hægt að ná stöðugt með fullri samvinnustjórnun í ferlinu.
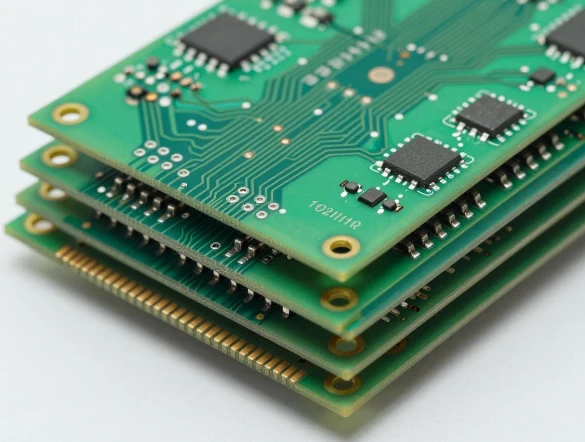
Millilaga jöfnun og full stjórnun ferli
Formeðferð fyrir stöflun: Innra lagspjaldið er stranglega hreinsað til að fjarlægja olíu og ryk og skurðarstærðin er einsleit með snyrtilegum brúnum til að forðast tilfærslu milli lagsins af völdum óhreininda eða stærðarmuna.
Staðsetningaraðgerðir með mikilli nákvæmni: Notaðu pinnastaðsetningu og Pin LAM staðsetningarkerfi, ásamt LDI beinni skriftarlýsingu til að bæta nákvæmni grafískrar myndatöku og læsa hlutfallslegri staðsetningu hvers lags.
Dynamic jöfnun fyrir stækkun og samdrátt: Eftir þjöppun er stækkunar- og samdráttarstuðlum kjarnaborðsins safnað saman lag fyrir lag og bótaupphæðir í X/Y áttum eru reiknaðar sérstaklega til að forðast stefnuvillur af völdum samræmdra mögnunarstuðla.
Stöðug stjórn á þjöppunarbreytum: Hitunarhraðanum er stjórnað við 2-3 gráður / mín. og þrýstingurinn er jafnt beitt í áföngum. Hitastigsmunurinn á yfirborði þrýstiplötunnar er Minna en eða jafnt og ± 1 gráðu til að koma í veg fyrir millilagsskrið af völdum ójafnrar varmaþenslu og samdráttar.
Ábyrgð á nákvæmni búnaðar: Pressa með mikilli nákvæmni er valinn og samsíða borðsins er kvarðað reglulega. Háhýsa stóra borðið notar staðsetningarkerfi með mörgum hnoðum til að bæla niður rek þunnt kjarnaborðsins við plastefnisflæði.
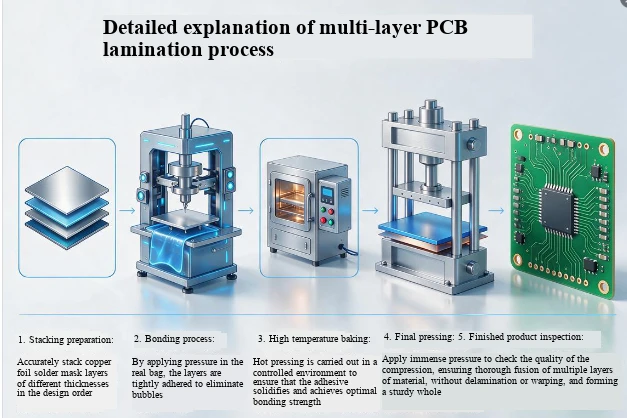
Lykilstýringarpunktar fyrir kúlalausa þjöppunarkjarna
Forþurrkun hráefna: Bakaðu hálfherta plötuna við 70 gráður í 4 klukkustundir og kjarnaplötuna við 120 gráður í 2 klukkustundir, stjórnaðu rakainnihaldinu í minna en eða jafnt og 0,1% til að forðast myndun loftbóla vegna uppgufunar vatnsgufu við háan hita.
Fullt ferli hátt lofttæmi umhverfi: tæma í lofttæmi gráðu af<50Pa before pressing, maintain high vacuum throughout the process, and thoroughly remove any air trapped between layers before resin edge sealing.
Skipt hitun og útblástur: hitunarhraði Minna en eða jafnt og 3 gráður/mín., nægilega mikið af útblástursgluggum ætti að vera frátekið á lágseigjusviði plastefnisins til að forðast að gas festist á milli laga vegna hraðrar upphitunar.
Skref fyrir skref útblástur undir þrýstingi: Upphaflega, útblástur við lágan þrýsting 5 kg/cm ² í 10 mínútur, og aukið síðan í 25-50 kg/cm ² aðalþrýsting eftir að mestu gasið er losað og tryggir fyllingu án þess að loka útblástursrásinni of snemma.
Stýring á hreinu umhverfi: Stöðluninni er lokið í hreinu herbergi í flokki 10000 til að koma í veg fyrir að ryk, trefjar og önnur óhreinindi komist inn í millilagið og fangi loft, sem dregur úr orsök loftbólu frá upptökum.
Almennar viðurkenningarstaðlar iðnaðarins
Jöfnun milli laga: IPC-6012D tilgreinir að leyfileg hámarksfjöfnun fyrir eitt lag af samskiptaborðum með 12 eða fleiri lögum sé Minna en eða jafnt og ± 25 μm og uppsafnað villuvektors samsett gildi fyrir allan stafla er minna en 60 μm.
Bólustjórnun: PCB úr bifreiðaflokki verða að uppfylla AEC-Q200 staðalinn, með bóluhraða sem er Minna en eða jafnt og 0,5%, þvermál stakrar kúla sem er Minna en eða jafnt og 0,2 mm, og engin aflögun eða ógilda galla.
Áreiðanleikasannprófun: Framkvæmdu þrjú varmaálagspróf með 288 gráðu niðurdýfingu úr tini í 10 sekúndur samkvæmt IPC-TM-650 staðlinum, án þess að brettið skemmist eða myndar blöðrur.
Algeng óeðlileg neyðarmeðferð
Lítilsháttar frávik lags: Markgögnum er safnað með röntgengeisli eftir þjöppun og endurgjöf er notuð til að leiðrétta síðari uppbótarupphæð innra lags grafískrar lýsingar. Hægt er að bæta úr litlum lotufrávikum með því að fínstilla borunarhnitin.
Grunnar litlar loftbólur: Fyrir svæði sem ekki eru mikilvæg, er hægt að nota örbor til að sprauta epoxýplastefni með lítilli seigju, sem hægt er að lækna í samræmi við forskriftir til að endurheimta viðloðun milli laga. Hægt er að eyða loftbólunum á kjarnavirknisvæðinu beint.
Stórt svæði lagskipt froðumyndun: endurkvarðaðu pressuhitastig og lofttæmisfæribreytur, framkvæmdu aukapressun á rökum efnum eftir síðari bakstur og rusl beint efni með alvarlegum göllum.