


Mikill hraðihátíðni PCBer kjarnaflutningsmiðillinn fyrir merkjasendingar háþróaðs-búnaðar eins og 5G grunnstöðva, gervigreindarþjóna, millimetrabylgjuratsjár á ökutækjum, gervihnattasamskipta o.s.frv. Framleiðslumarkmið þess er að ná litlu merkjatapi, nákvæmri viðnámssamsvörun og mikilli merkiheilleika. Kröfur um efnisval og fulla ferlisstýringu eru mun hærri en fyrir venjuleg FR-4 hringrásartöflur.
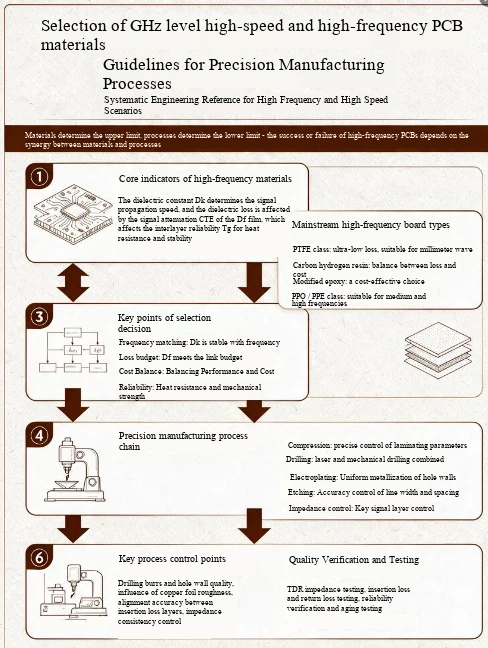
Kjarnaatriði efnisvals
Efni eru grundvöllur þess að ákvarða frammistöðu há-hraða og há-tíðni prentaðra hringrása og kerfisbundið val þarf að vera í kringum þrjár kjarnavíddir: lítið tap, mikill stöðugleiki og aðlögunarhæfni að ferli.
1. Val á undirlagi kjarna
Rafmagnseiginleikar undirlagsins ákvarða beint gæði merkjasendingar og valið ætti að fylgja fjögurra þrepa rökfræðinni um "hlutfallsákvörðunarstig, stöðugleika umhverfisákvörðunar, aðlögun byggingarákvörðunarferlis og lotuákvörðunarkostnaður":
Kröfur um kjarnavísir: Rafstuðullinn (Dk) ætti að vera stöðugur á bilinu 2,0 til 4,0 og sveiflan ætti að vera minni en ± 0,05 yfir breitt tíðni- og hitastig; Rafmagnstapsstuðullinn (Df) er undir 0,002-0,005 við 10GHz; Vatnsgleypni er minna en 0,02%; Hitastækkunarstuðullinn (CTE) passar við koparþynnuna, um það bil 17 ppm/gráðu.
Almennar aðstæður aðlögunar undirlags:
PTFE (polytetrafluoroethylene) röð: eins og Rogers RO3000/4000, Taconic TLY, Df allt að 0,0004, hentugur fyrir millimetra bylgju og ofurháhraða sendingaratburðarás yfir 56Gbps.
Kolvetniskeramik samsett efni, eins og Rogers RO4350B, er hægt að blanda saman við FR-4, jafnvægi á afköstum og vinnslukostnaði, og eru almennt val á 10-30GHz tíðnisviðinu.
Breytt epoxýplastefni: eins og Panasonic Megtron röð Isola I-Tera MT40, Hentar fyrir miðlungs til háhraða atburðarás upp á 10-25Gbps, samhæft við hefðbundna blýlausu endurflæðislóðunarferli.
Forðast val: Það er stranglega bannað að skipta út hátíðni undirlagi fyrir venjulegt FR-4 til að forðast alvarlega merkideyfingu við há tíðni; Innleiða stranglega meginregluna um fyrst inn, fyrst út úr efnum til að koma í veg fyrir frávik rafstærða af völdum öldrunar efnis.
2. Val á burðarleiðurum og hjálparefnum
Koparþynna: HVLP ofur-lágt koparþynna er æskilegt, með yfirborðsgrófleika Rz stjórnað undir 2 μm, sem dregur verulega úr há-leiðaratapi af völdum húðáhrifa; Ofur háhraðahlekkurinn getur notað RA vals kopar til að ná fullkomnum sléttum kopar yfirborðsáhrifum.
Yfirborðsmeðferð: Fyrir hátíðnisviðsmyndir eru silfurútfellingar og OSP lífrænar lóðagrímuaðferðir ákjósanlegar til að forðast viðbótar RF tap sem myndast af nikkellagi ENIG gullútfellingar; Notaðu aðeins niðurdýfingargullferlið við aðstæður með mikilli áreiðanleika suðuþörf.
Lóðmálmviðnám: Veldu sérhæfða-hátíðni lóðmálmþol með lágu Dk og lágu Df til að forðast viðbótar innsetningartap og truflun á merki sendingu sem stafar af því að hylja raflögnina með venjulegu lóðmálmi viðnám.
Kjarnapunktar í heildarferli ferlistýringar
Fjöldaframleiðsluafrakstur og samkvæmni há-háhraða-hátíðniprentaðra rafrása treysta á einstaka nákvæmnisstýringu í öllu ferlinu og kröfur um stjórnnákvæmni fyrir kjarnaferli eru mun hærri en fyrir venjuleg prentborð.
1. Borunar- og bakborunartækni
Með því að nota glænýja óslípandi bor, parað með þykkri álþekjuplötu og melamínpúða með miklum -þéttleika, með eingöngu breytum um „háan hraða, lítinn straumhraða“, er grófleika holuveggsins stranglega stjórnað innan 20 μm til að forðast duftmyndun og aflagun undirlags.
Til að bregðast við vandamálinu með-hátíðnimerkjatruflunum, er nákvæmni bakborunarferli notað til að stjórna dýptarnákvæmni innan 4 mil, sem útilokar algjörlega mótstöðujöfnun og merkjavíxlun af völdum umfram holasúla. Þetta er nauðsynlegt ferli fyrir millimetra bylgjurásartöflur.
Millilagsstillingarvilla í holustöðu skal ekki fara yfir 0,05 mm til að koma í veg fyrir óeðlileg rafgetu sem stafar af misjöfnun millilags; Borðið með sterka rakaupptöku þarf að baka við 150 gráður í 4 klukkustundir eftir borun til að fjarlægja raka.
2. Holu málmvinnsluferli
Efnafræðileg óvirkleiki yfirborðs hátíðnihvarfefna eins og PTFE er afar sterk og hefðbundin koparútfellingarferli geta ekki náð áreiðanlegri tengingu, sem er stærsti erfiðleikinn við framleiðslu:
Með því að nota plasmavirkjun (O ₂/CF ₄/N ₂ samsetning) eða virkjunarferli natríumnaftalenlausnar eyðileggjast óvirku sameindakeðjurnar á yfirborði undirlagsins og bindikrafturinn milli koparlagsins og undirlagsins er aukinn í 1,2-1,5N/mm.
Auka réttan styrk koparhúðulausnar, lengja viðbragðstímann, slökkva á ultrasonic virkni koparhúðun vír, tryggja að koparþykkt holuveggsins sé meiri en eða jafnt og 25 μm, uppfylli 20% þykknunarkröfu IPC Class 2 staðalsins og forðast Z-ás hitauppstreymisveggbrot.
3. Grafískt flutnings- og ætingarferli
Stýrðu stranglega línubreiddarvikinu innan ± 2% og notaðu hundraðfaldan spegil til að athuga línubreiddina og bilið á míkróstriplínunni á fyrsta borðinu til að tryggja viðnámsnákvæmni.
Stjórnaðu ætingarhraða og einsleitni nákvæmlega til að tryggja sléttar og burrlausar brúnir hringrásarinnar, forðast truflun af völdum merkjadreifingar; Það verður að fjarlægja koparleifarnar á bilinu 2,54 mm í kringum ætuðu örstriplínuna vandlega og það er stranglega bannað að skafa koparleifarnar af með blaði.
Það er bannað að mala flestar PTFE blöð eftir ætingu til að koma í veg fyrir skemmdir á flatleika koparyfirborðsins og koma á auknu tapi.
4. Lagskipt ferli
Stjórnaðu nákvæmlega þremur helstu breytum hita, þrýstingi og tíma fyrir lagskiptinguna, tryggðu samræmda límflæði hálfhertu blaðsins (PP lak), engar loftbólur eða delamination á milli laga og stjórnaðu þykktarþoli miðilsins innan mjög lítils sviðs, sem tryggir beint viðnámssamkvæmni.
Athuga þarf CTE-samsvörun mismunandi efna með tilliti til margra-laga blandaðs þrýstibúnaðar til að koma í veg fyrir sprungur í holuvegg og bilun í aflögun meðan á mörgum pressunar- og endurflæðislóðunarferlum stendur; Áður en PTFE blöð eru lagskipt þarf að baka þau við 150 gráður í 2 klukkustundir til að fjarlægja raka og forðast froðumyndun eftir lagskiptingu.